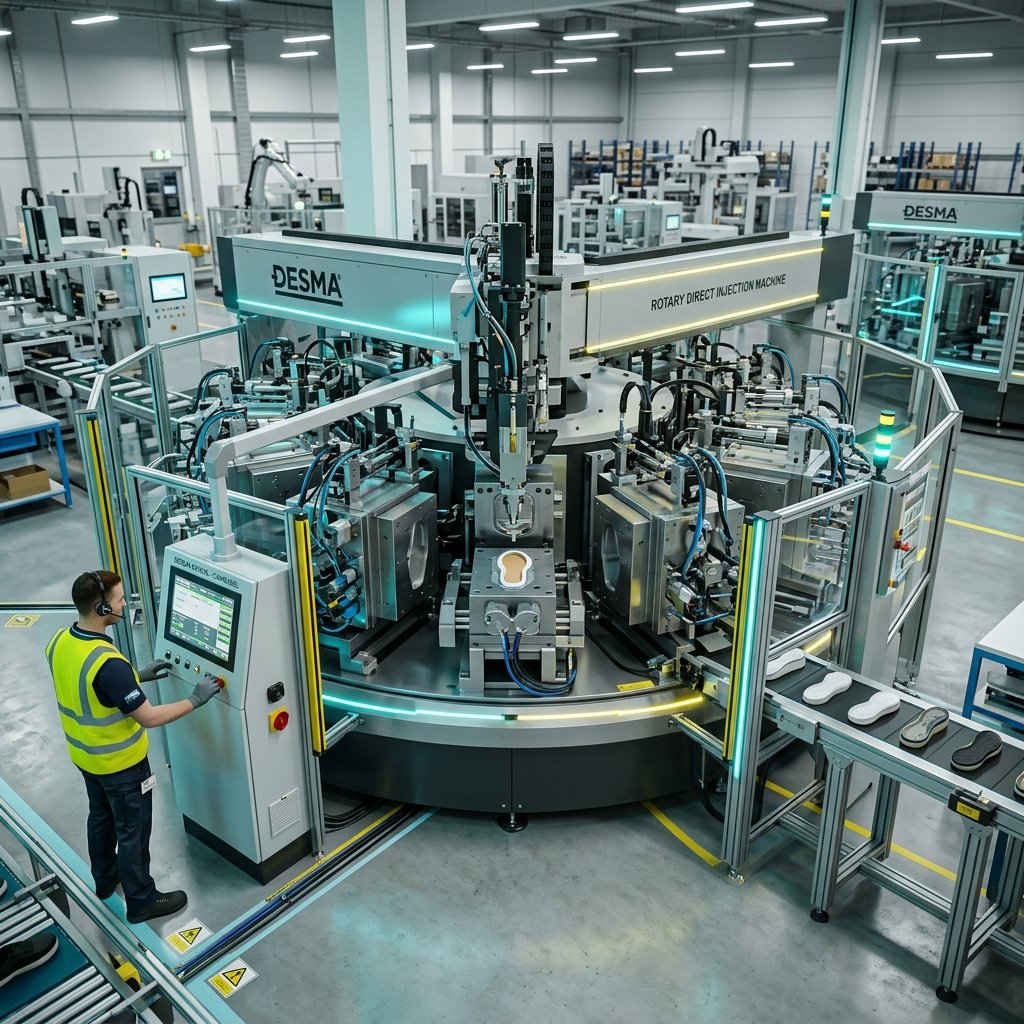
Realización de la Propuesta Original de Requerimientos para DESMA Inyectora rotativa industrial de poliuretano directo al corte.
"Necesidad de optimizar el proceso de programación de líneas de producción en plantas de calzado que operan con máquinas de inyección directa (DESMAInyectora rotativa industrial de inyección directa al corte de poliuretano.). La solución responde a la necesidad de mejorar la eficiencia operativa, reducir tiempos muertos por cambios de molde y maximizar el aprovechamiento de los recursos disponibles."
"Implementación de una plataforma inteligente basada en inteligencia artificial (IA) y reglas de negocio jerarquizadas para analizar parámetros operativos de SAPSAP / ERP: Sistema central de planificación de recursos empresariales desde donde se importan pedidos y prioridades. y proponer la mejor configuración de producción por turno y máquina..."
"...desarrollo modular y escalable para simulación de escenarios, aprendizaje reforzado, e interfaces intuitivas para Gerente de Planta y Administrador de KanbanSistema de control visual de reposición de materiales basado en la demanda real del piso de venta.."
Estructuramos un backend en Python con APIs REST e interfaces web independientes y seguras para los dos roles clave:
"Este sistema nos ayudará a: reducir errores manuales, centralizar la toma de decisiones y garantizar el cumplimiento de entregas con mayor agilidad y trazabilidad."
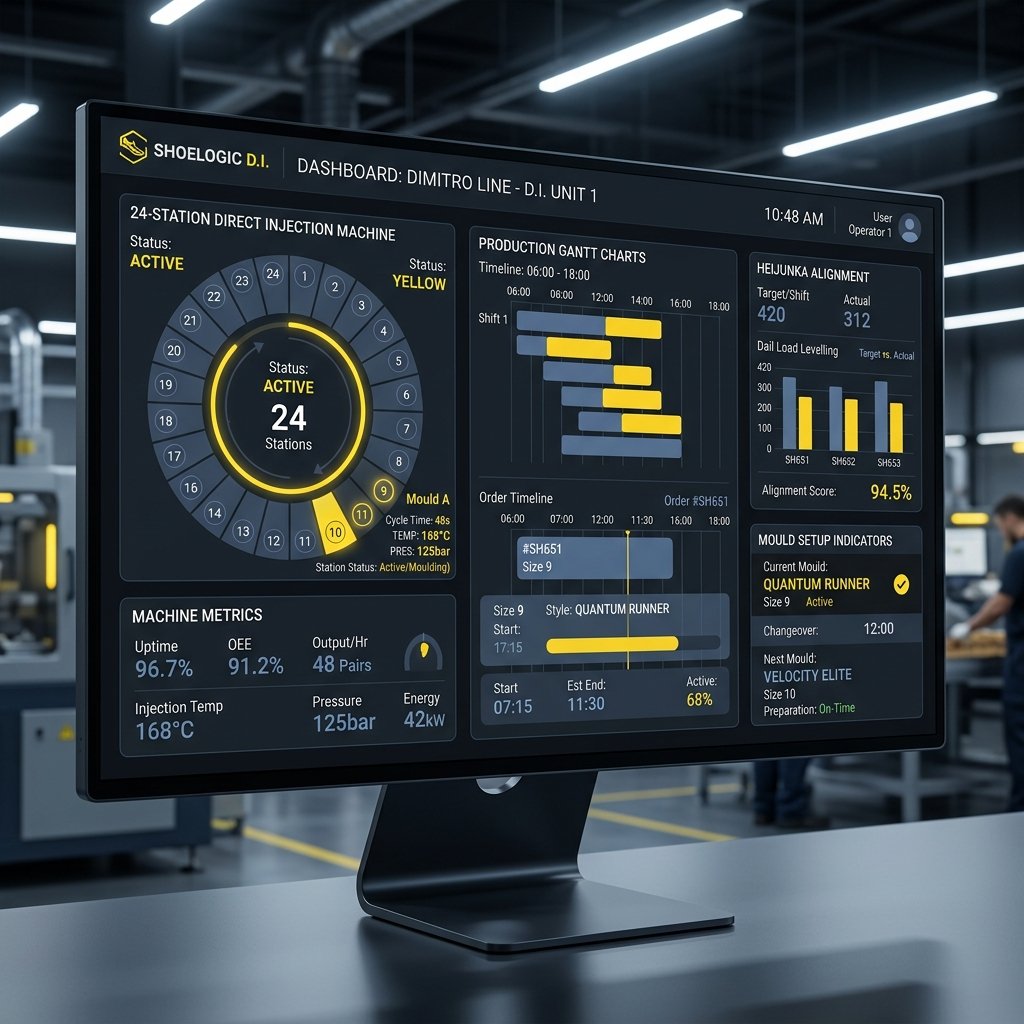
"Tablero para visualizar la programación diaria por máquina, línea, talla, moldes y pares a producir. Vista por máquina: líneas, tallas, moldes, pares esperados, indicadores de cambios de molde y alertas."
| Línea | Lote | 250 | 260 | 270 | Pares |
|---|---|---|---|---|---|
| Santiago | 008 | 3 | 2 | 1 | 6 |
| Fuji | 1344 | 1 | 2 | - | 3 |
| Patch | 4042 | 1 | 1 | - | 2 |
"Visualizar y editar las reglas de negocio jerarquizadas que determinan la asignación y establecer pesos y condiciones (ej. 'la fecha de entrega pesa un 30%')."
| Prioridad | Parámetro de Planta | Reporte Origen | Base Datos | Descripción de Negocio |
|---|---|---|---|---|
| 1 | Inventario en almacenes (Inyección/Cortes) | SAPSAP / ERP: Sistema central de planificación de recursos empresariales desde donde se importan pedidos y prioridades. (ZPP55) | ZF6PP093 | Inventario Lotes (DMC): Catálogo de moldes por línea. |
| 2 | Moldes instalados en Desma | - | ZFaPP093 | Moldes activos instalados por línea de inyección. |
| 3 | Fecha de entrega | SAPSAP / ERP: Sistema central de planificación de recursos empresariales desde donde se importan pedidos y prioridades. (ZPP55) | ZF6PP091 | Tabla de fechas de entrega por lote (urgencia de demanda). |
| 4 | Líneas Especializadas por Máquina | - | - | Restricciones de asignación física de herramentales. |
| 5 | Inventario de moldes en almacén | Excel | ZF6PP095 | Disponibilidad total de herramental de repuesto en stock. |
| 6 | Color Suela | - | BAPL_OBJ | Función para atributos de material (secuencia para evitar purgas de PUPoliuretano: Formulación química inyectada para crear la suela directa sobre el corte del calzado.). |
| 7 | Restricciones de Desma (Horma larga, patín) | - | - | Validaciones de colisión mecánica de moldes en estaciones contiguas. |
| 8 | Max. 4 líneas por Desma | - | - | Límite físico de la inyectora directa rotativa. |
"Medir el impacto del algoritmo y operaciones en planta con KPIsKey Performance Indicators: Indicadores clave de rendimiento (ej. setups evitados, pares/hora). clave. Gráfica de pares producidos por hora / máquina / turno. Gráfica de número de cambios de molde evitados vs realizados. Filtro por fecha, línea o máquina y exportar a Excel / PDF."
Matriz visual por máquina, línea, talla, moldes y pares esperados con alertas explícitas de setups HeijunkaNivelación de la producción por volumen y variedad durante un período de tiempo para optimizar el flujo. en Cloud.
Configuración jerárquica y ponderación de pesos de negocio mediante sliders (fecha de entrega vs. setups).
Gráficas históricas de pares/hora, setups de molde evitados y exportación a Excel / PDF.
Monitoreo en piso con RPi5 y Node-RED mediante estrategia no invasiva de lectura pasiva sobre PLCs nativos.
La DESMA no es un proceso aislado; fusiona el Montado y la Inyección de Suela en una sola operación continua:
1. Carga Asíncrona (CSV/Excel): Carga manual de pedidos exportados desde SAPSAP / ERP: Sistema central de planificación de recursos empresariales desde donde se importan pedidos y prioridades. en Fase 1. Cero burocracia con TI Corporativa.
2. BD de Staging (Red Local): Lectura automática desde bases de datos locales replicadas de planta en Fase 2.
3. API Directa (OData/REST síncrono): Conexión en vivo con SAPSAP / ERP: Sistema central de planificación de recursos empresariales desde donde se importan pedidos y prioridades. Gateway en fases de madurez del sistema.
En lugar de retrasar el proyecto solicitando accesos directos y complejos de seguridad en Fase 1, iniciamos con la autonomía del Nivel 1.
Al demostrar un retorno de inversión palpable en piso de fábrica (reducción de cambios de molde y alineación HeijunkaNivelación de la producción por volumen y variedad durante un período de tiempo para optimizar el flujo. en vivo), obtendremos la justificación económica y el soporte político necesario para que TI corporativa nos otorgue los accesos directos a SAPSAP / ERP: Sistema central de planificación de recursos empresariales desde donde se importan pedidos y prioridades. en fases posteriores.
Levantamiento de reglas de negocio en planta con el equipo de programación y consolidación heurística de datos.
Desarrollo del solver matemático (Python OR-Tools Google Operations Research Tools: Suite de software para resolver optimización matemática y scheduling. ) y tablero web interactivo de programación en Nube.
Habilitación del parseador de reportes Excel/CSV de producción y pilotaje operativo del motor en Cloud.
Integración en piso con RPi5/Node-RED bajo estrategia no invasiva de lectura pasiva sobre PLCs nativos.
Reducción de Setups: Minimización de cambios de molde no planificados hasta en un 35% mediante secuenciación matemática.
Trazabilidad Total: Control en tiempo real de moldes con QR y ciclo de vida de herramentales.
Cero Errores Manuales: Sustitución de criterios empíricos por un motor automatizado y configurable.
Validación de este Roadmap y realización de la Sesión de Descubrimiento en Planta